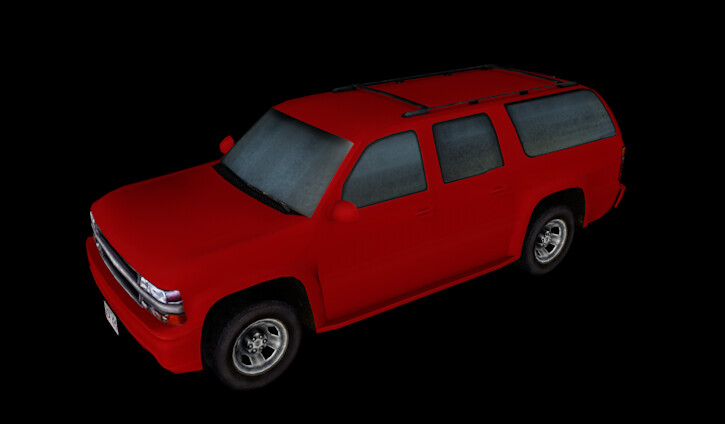
moinsen
schaut mal auf beiliegende datei … ich will die gern drucken lassen …
ist sowas machbar? bei wem am besten? ca kosten?
hat sich damit mal jmd befasst?
gehen solche details??? groesze/laenge soll ca 15cm sein …
grzstef
moinsen
schaut mal auf beiliegende datei … ich will die gern drucken lassen …
ist sowas machbar? bei wem am besten? ca kosten?
hat sich damit mal jmd befasst?
gehen solche details??? groesze/laenge soll ca 15cm sein …
grzstef
Anhand des Bildes würde ich pauschal sagen, dass die Dachträger Probleme bereiten werden.
Aber Du müsstest vorher entscheiden, welche Art des Druckes Du wählen möchtest.
Da gibt es ja nun viele Varianten: Du kannst aus Kunsstoff- oder Metallpulver sintern, in flüssiges Harz drucken oder Kunststoff in dünnen Strängen aufeinander schmelzen. Hat alles Vor- und Nachteile und kostet unterschiedlich viel.
Prinzipiell ja, - geht. Per FDM sind (jetzt/ so*) Stützstrukturen nötig. Nur wenige Drucker drucken auch mit mehreren Farben. Aber du willst ja extern drucken lassen. Bei den üblichen Anbietern kannst du die Datei hochladen und kriegst u.a. die Kosten.
Du kannst dir auch einen gratis Slicer besorgen (Slicer o. Cura) und siehst selber ob dein Modell realisierbar sein könnte. Probleme stecken im Detail. Das Modell muss schon “etwas” korrekt (für den Druck passend) aufgebaut sein.
Du hast nix angehängt. Aber das zu prüfen macht auch Arbeit :)…
Ich hab letztens “auch” ein kleines Fahrzeug modelliert und gedruckt. Schon sehr nervig, bis das alles i.O. war.
Mal davon ausgehend, daß Du einen Filamentdrucker nutzen willst: Die Schichtdicke liegt dort -je nach Drucker- zwischen 0,05 und 0,1mm. Dadurch ergeben sich im vertikalen Aufbau immer kleine Treppchen, es sei denn, es wird exakt senkrecht nach oben gedruckt. Der Querschnitt dagegen ist eigentlich immer “treppchenfrei”. soll heißen, ein Kreis wird wirklich sauber rund gedruckt. Bei Deinem Auto hieße das: Wenn Du es so stehend druckst, werden die Räder nicht rund. Teilst Du es einmal längs durch und druckst die Hälften liegend, bekommst Du astrein runde Räder. Dafür werden aber eben andere Flächen nicht sauber.
Stellen wie das Dach kann man aber prima hinterher beschleifen.
Man muss also immer abwägen, welche Teile man besser einzeln druckt und hinterher zusammenfügt, und in welcher Lage man die Teile auf den Drucker packt.
Es gibt übrigens auch die Möglichkeit, mit auswaschbarer Stützgeometrie zu drucken. Das können die meisten etwas besseren Drucker. Dafür werden dann aber eben zwei Düsen benötigt.
Wie andere schon meinten, sind da einige Faktoren zu beachten. Das gewählte “Druck”-Verfahren spielt dabei schon eine gewichtige Rolle.
Und dann eben die Beschaffenheit des Modells. Und bei dieser Größe wirst Du es wohl kaum massiv drucken wollen, also muss auch eine Wandstärke definiert sein.
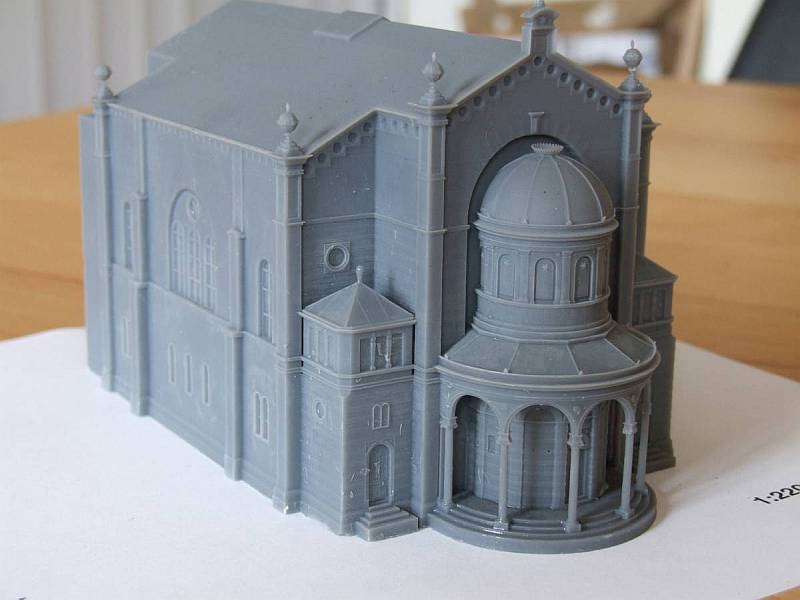
Ich habe kürzlich ein Architekturmodell, das zunächst nur für die Visualisierung geschaffen war für Druckzwecke optimiert. Das war echt nochmal eine Heidenarbeit.
Immerhin konnte ich das Modell auf meinem Form 2 dann ohne zusätzliche Stützgeometrie generieren.
Bei dir ist das sicher einfacher, aber man sollte den möglichen Aufwand grundsätzlich nicht unterschätzen.
Hast Du aber auch nicht am Stück gedruckt, oder? Sonst wäre das Dach vorn auf dem Überhang doch sicher nicht so sauber geworden.
Doch, das ging in einem Rutsch und ohne Supports.
Das Problem lag hier eher darin, dass das Gebäude aus unzähligen Einzelobjekten bestand, die hierarchisch verschachtelt waren. Teils nicht geschlossene Objekte, viele mit für diesen Zweck weitaus überzogener Detailausarbeitung bzw. zu hoher Polygondichte. Usw…
Die Schichtdicke lag hier bei 0,05 mm (mittlere Qualität), bei einer Druckzeit
um die 15 Stdn.
Magst Du das noch ein wenig ausführen? Mich würde interessieren, worin der zusätzliche Aufwand bestand und welches Druckverfahren angewendet wurde. Ich gehe mal davon aus, dass Du den Innenraum komplett ausgeräumt hast.Wie hast Du auf die Objekte mit zu grosser Detailarbeit und zu hoher Polygondichte reagiert?
Danke und Gruss
watanabe
topp eure antworten … super interessant, danke. stef
Achso, Du hast dieses coole System, wo mit einem Monitor(?) immer die unterste Schicht Harz ausgehärtet wird. Damit kann man natürlich superfeine Schichtdicken erreichen.
Wie hoch ist dann die Auflösung in der Horizontalen? Oder wird die Kontur mit einem Laser abgefahren?
Das Ding sieht aus wie der Form2 von Formlabs. Das ist ein Stereolithografie Drucker per Laser und hat 0,025 Millimeter Schichtdicke in der höchsten Auflösung.
Das sind schon echt super Drucker, nur ist das Gehampel mit den fiesen Harzen echt ekelig.
Wobei Formlabs das ganz gut gelöst haben, da kannst Du automatische Wasch und nachhärte Geräte kaufen und damit die große Schweinerei etwas eindämmen.
Ja, das ist ein Form 2 von Formlabs. Den habe ich mir vor gut zwei Jahren in erster Linie angeschafft, weil es dafür auch gießfähiges Harz gibt. Will meinen, ein rückstandslos ausbrennbares Resin für den Schmuckguss. (Ich bin Goldschmied)
Das ist also ein klassisches Stereolithographieverfahren, bei dem UV-härtender Harz von unten mittels UV-Laser belichtet und somit polimerisiert wird.
https://www.youtube.com/watch?v=QFfE-bRo2vU&feature=youtu.be
Und es gibt auch sonstige Spezialharze z.B für gummiartige oder besonders belastbare Objekte. Oder für den Dentalbereich, oder hitzbeständige Resine und sogar ein brennbares Porzellan.
Die möglichen Schichtdicken betragen 0,025 / 0,05 / 0,1 mm, der Laser selbst hat einen Ø von 0,14 mm.
Also wie ich schon schrieb: Für die ursprünglich rein visuelle Rekonstruktion hatte ich weniger Wert auf die geometrische Integrität gelegt. Das Modell bestand aus unzähligen hierarchisch zusammengefassten Einzelobjekten, oft mit Überschneidungen und sehr viele davon offen, also ohne definiertes Volumen.
Und eine beträchtliche Zahl von geometrischen Details waren bei diesem Miniaturdruck ohnehin nicht mehr darstellbar, haben aber den Polycount unnötig erhöht. Die habe ich teilweise ganz entfernt oder, wo vorhanden, die Unterteilung der SDS redziert, in einigen Fällen auch mittels Polygonreduktion vereinfacht.
Die “nicht wasserdichten” Bereiche waren bei ersten Testdrucken dann z.B. daran zu erkennen, dass der Drucker zwar die Außenhülle in Laserstärke ausgehärtet hat, die Hülle aber beim Ablösen vom Druckbett nach jedem Layer in einigen Bereichen aufgerissen wurde.
Und die Innenwandung habe ich tatsächlich mittels neu hinzugefügter reduzierter Geometrie definiert. Auch diese habe ich so angelegt, dass keine weitere Stützgeometrie erforderlich war.
Die vielen Überschneidungen habe ich also nicht beseitigt. Die haben sich auch nicht negativ ausgewirkt. Es ist allenfalls möglich, dass dort jeweils doppelt belichtet wurde, was sich dann eben auf die Druckzeit auswirken mag.
Nachtrag:
Da ich hier ohne Stützgeometrie und separate Basis gedruckt hatte, musste ich die unterste Ebene des Modells je nach Modellgröße etwas anpassen. Der Drucker belichtet immer die ersten Schichten zugunsten einer besseren Haftung an der Bauplattform wesentlich stärker. Dadurch werden sie aber auch in der Höhe komprimiert. Das muss man zuvor entsprechend ausgleichen.
Zudem fehlen dann die ansonsten automatisch erstellten Hebelpunkte zum Ablösen des Modells. Die muss man sich manuell anbringen.
Und eine Öffnung sollte irgendwo im Modell sein. Weniger um das eingeschlossene Resin als vielmehr die Luft zu entlassen.
Hier sind noch ein paar Bilder zu dem Projekt:
http://www.see3.de/synagoge/
Es handelt sich dabei darum, die 1938 zerstörte Synagoge meiner Heimatstadt digital zu rekonstruieren. Ich hatte 2010 damit begonnen und es war leider irgendwann ins Stocken geraten. Zur Zeit hat das Thema aber wieder erhöhte Relevanz, da das Gelände für eine neue Nutzung frei wird. Und ein erheblicher Teil der Bürgerschaft wünscht sich einen etwas sensibleren Umgang mit dieser Geschichte, als man es nach dem Krieg getan hat. Damals wurde nämlich ausgerechnet das städtische Feuerwehrhaus an dieser Stelle errichtet, was wohl singulär in Deutschland ist.
Man erinnere sich: Die Feuerwehren haben im November 1938 die brennenden Synagogen (zumeist) nicht gelöscht!
Das Resin-Modell hat nun aber gute Dienste bei zwei öffentlichen Diskussionsveranstaltungen geleistet.
wenn Du es auch für die normale Arbeit angeschafft hast - nutzt Du es denn für solch kleinen feinen Teile wie Schmuck und funktioniert das gut?
Ja selbstverständlich, dies vor allem anderen. Manchmal drucke ich Stücke auch nur als haptisches Anschauungsobjekt vorab. Da kann der Kunde dann auch die Proportionen eines Schmuckstückes besser erfassen, als es Bilder allein ermöglichen.
Aber am Wichtigsten ist der Druck in gießfähigem Harz für mich. Die Detailauflösung und Oberflächengüte ist natürlich nicht ganz so fein wie z.B. durch einen Solidscape Wachsplotter oder gar eines CNC-gefrästen Wachsteils, aber das sind natürlich ganz unterschiedliche Klassen. Ich habe die Anschaffung dieses Gerätes keinen Tag bereut.